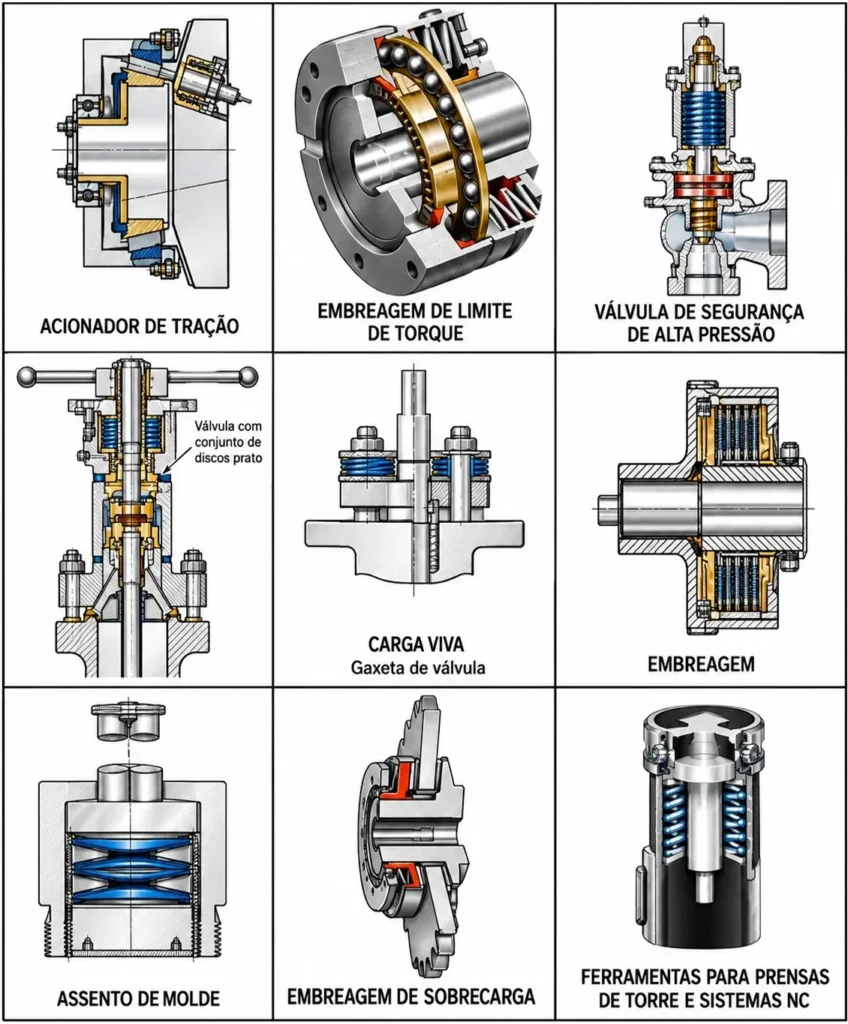
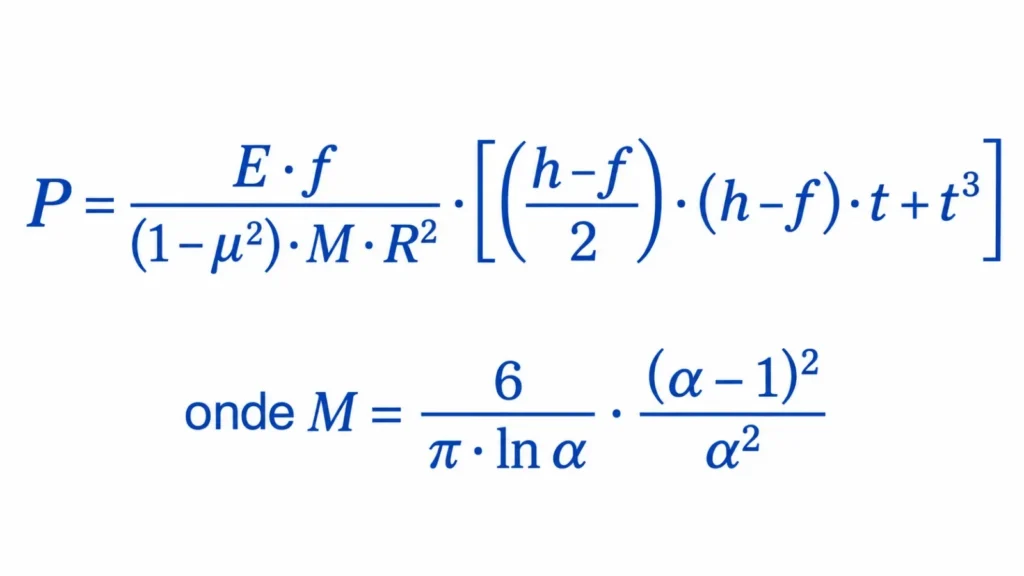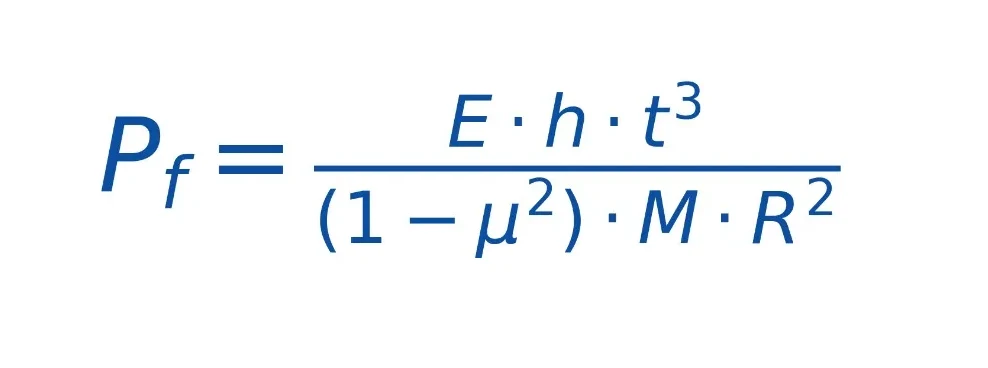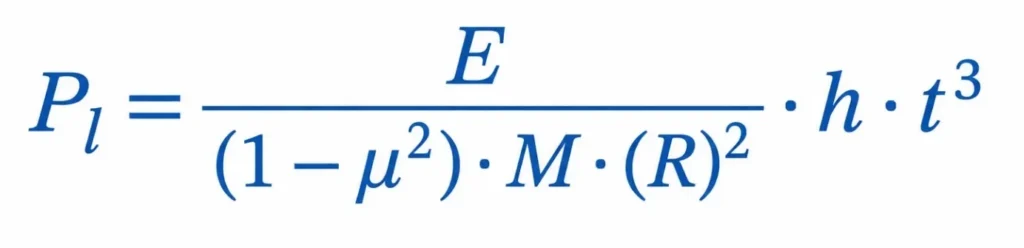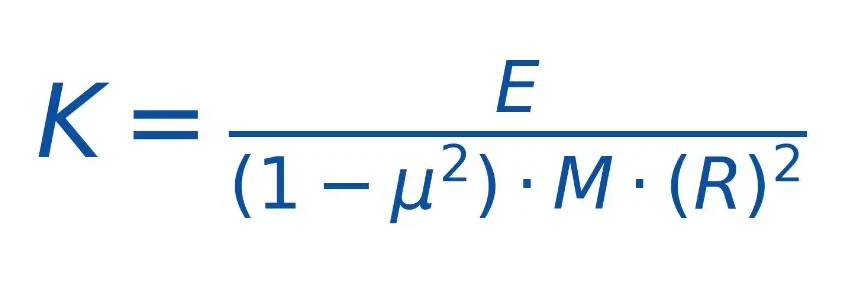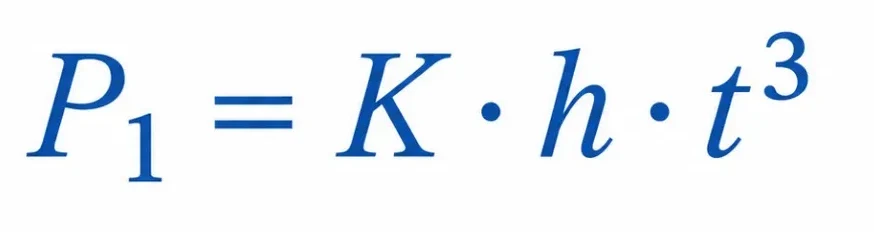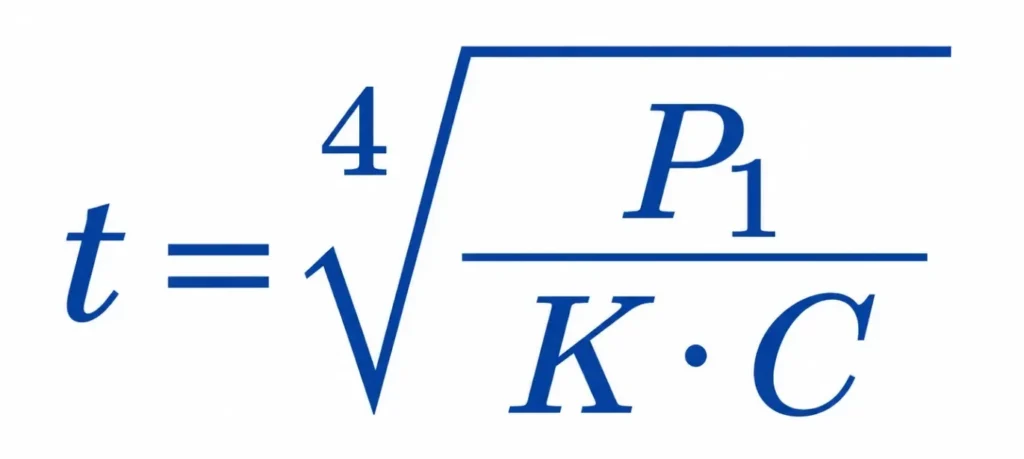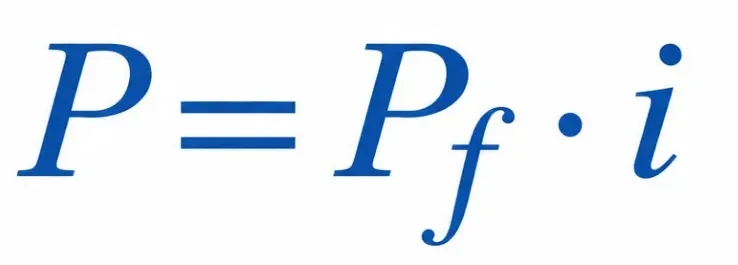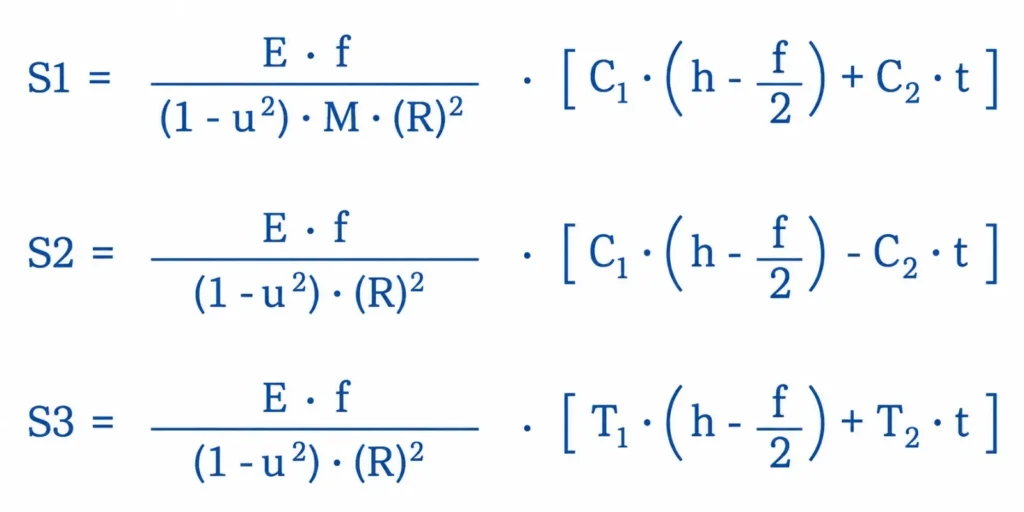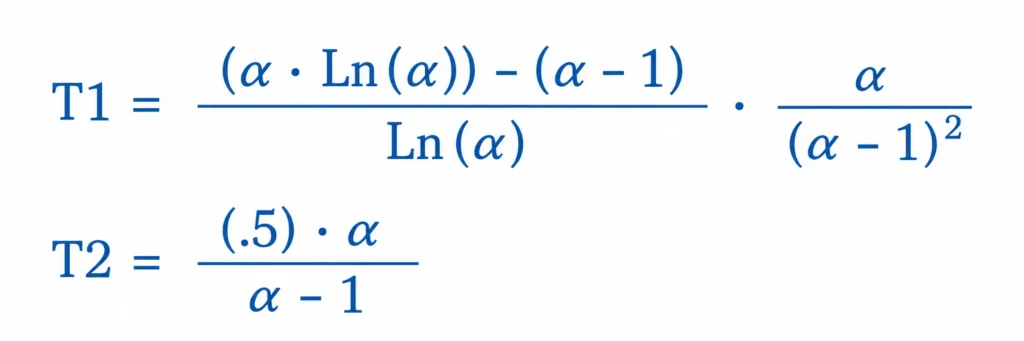Elevada capacidade de carga, dimensões compactas e diferentes possibilidades de configuração para atender às necessidades do seu projeto.
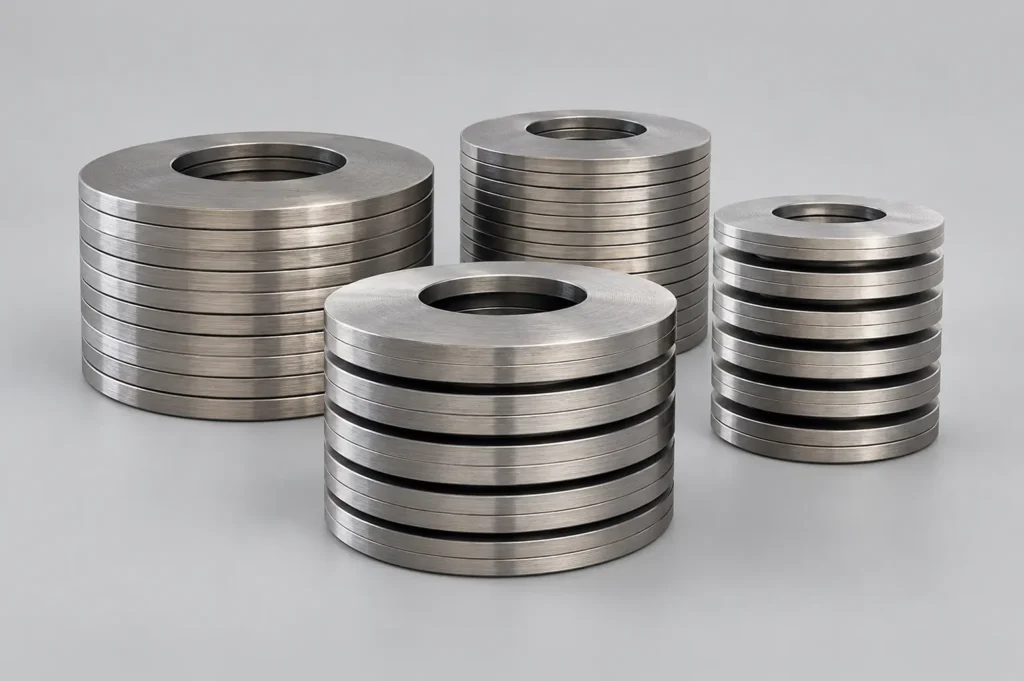
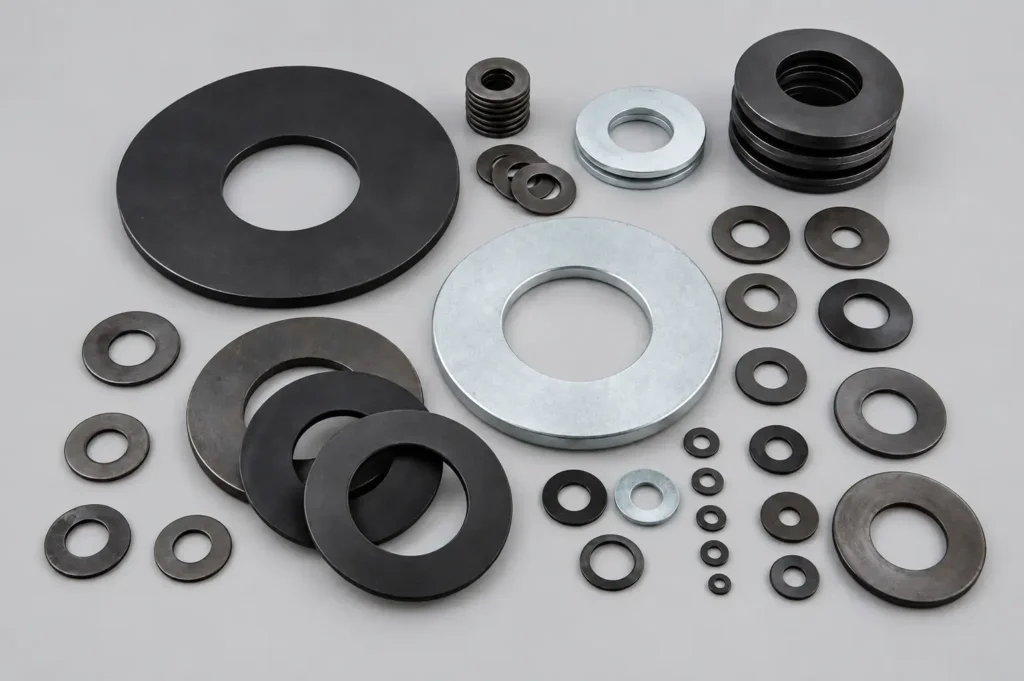
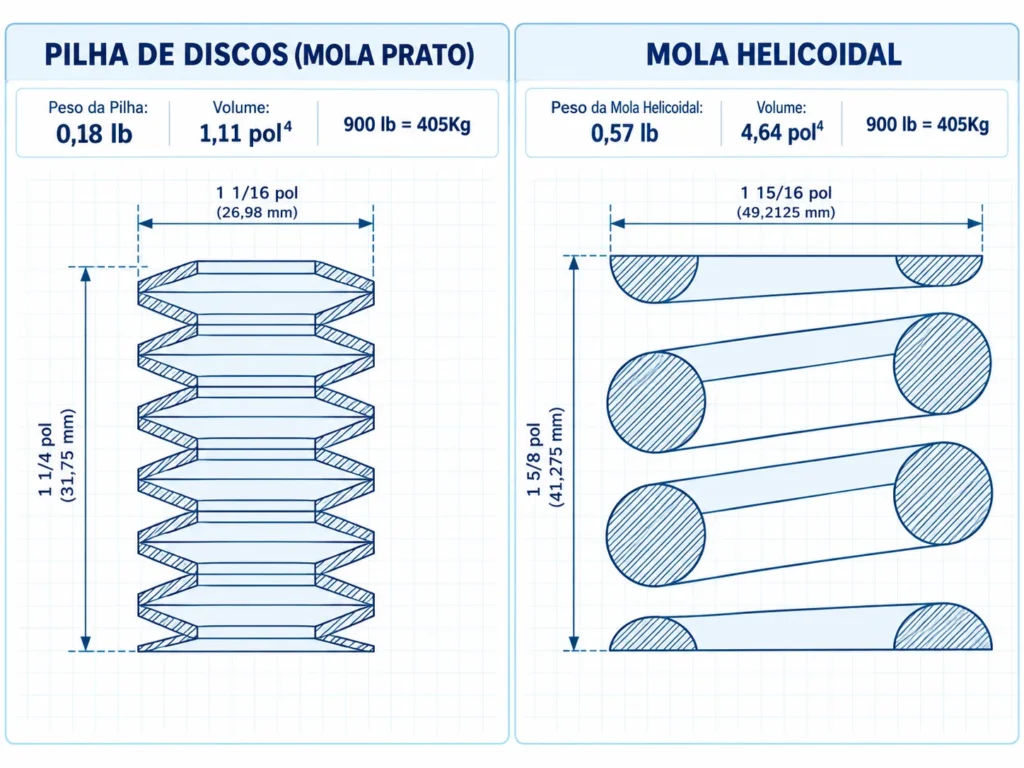
As Molas Prato são componentes elásticos de formato cônico utilizados principalmente em aplicações que exigem cargas elevadas, pequenos deslocamentos e pouco espaço disponível.
Diferentemente das molas espirais convencionais, sua geometria permite obter elevada capacidade de carga em dimensões reduzidas. Elas podem ser utilizadas individualmente ou combinadas em diferentes arranjos, possibilitando adequar o comportamento do conjunto às necessidades de carga e deslocamento de cada aplicação.
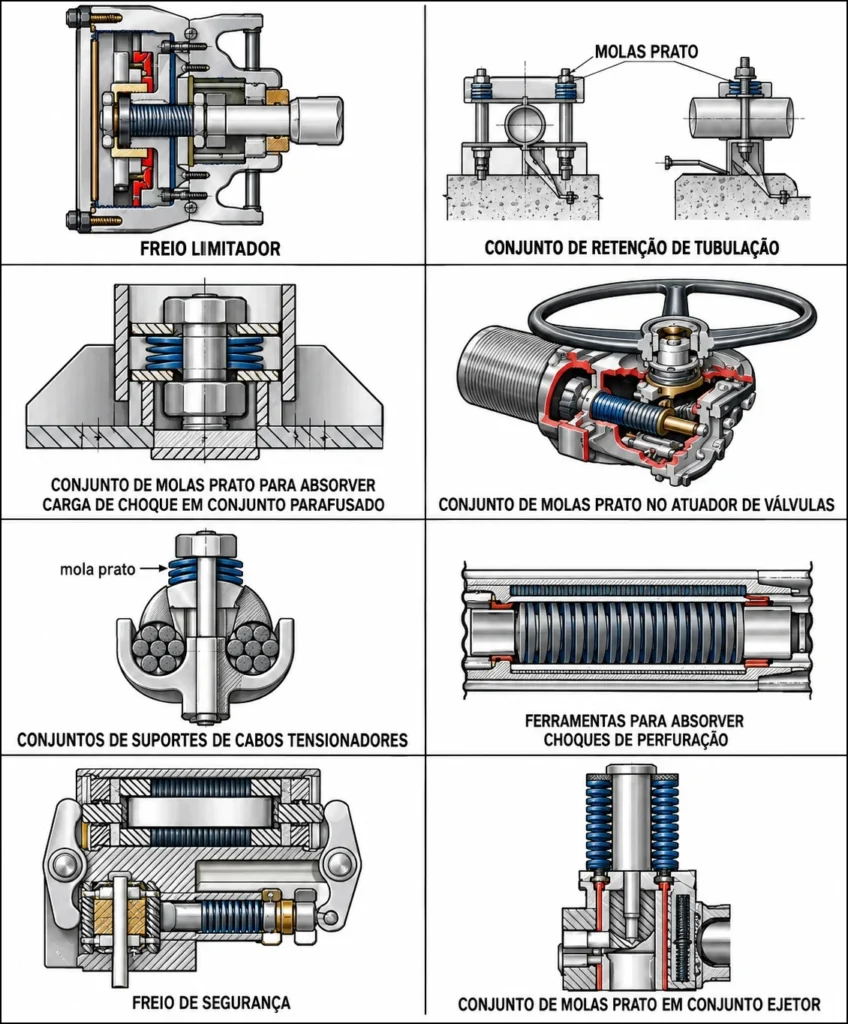
Essa versatilidade permite sua utilização em diferentes sistemas mecânicos e industriais, especialmente quando as condições de instalação são restritas.
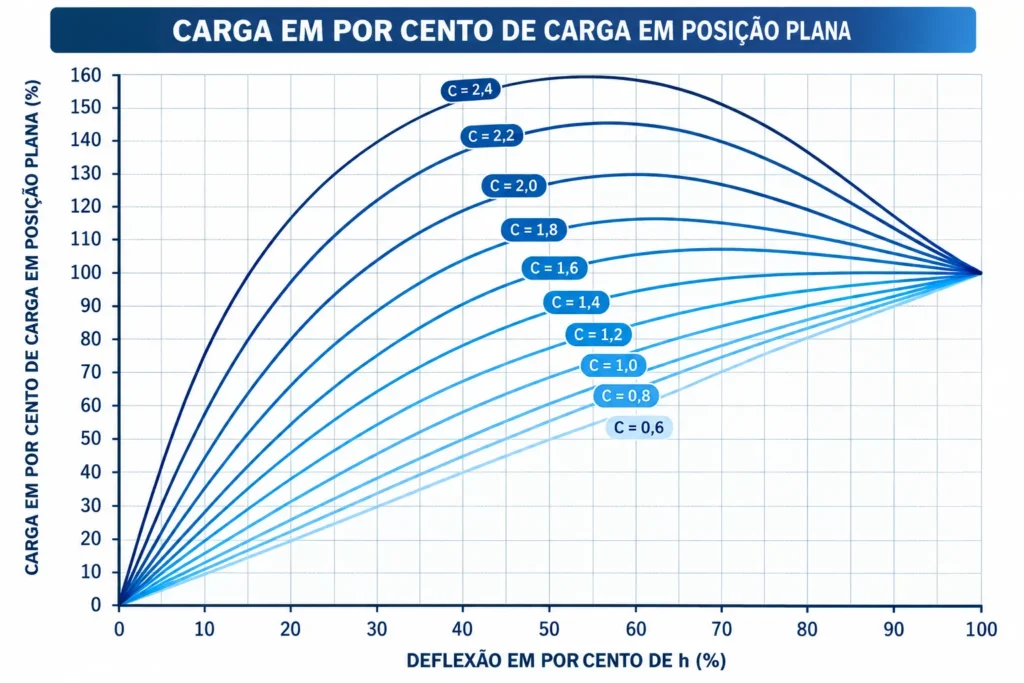
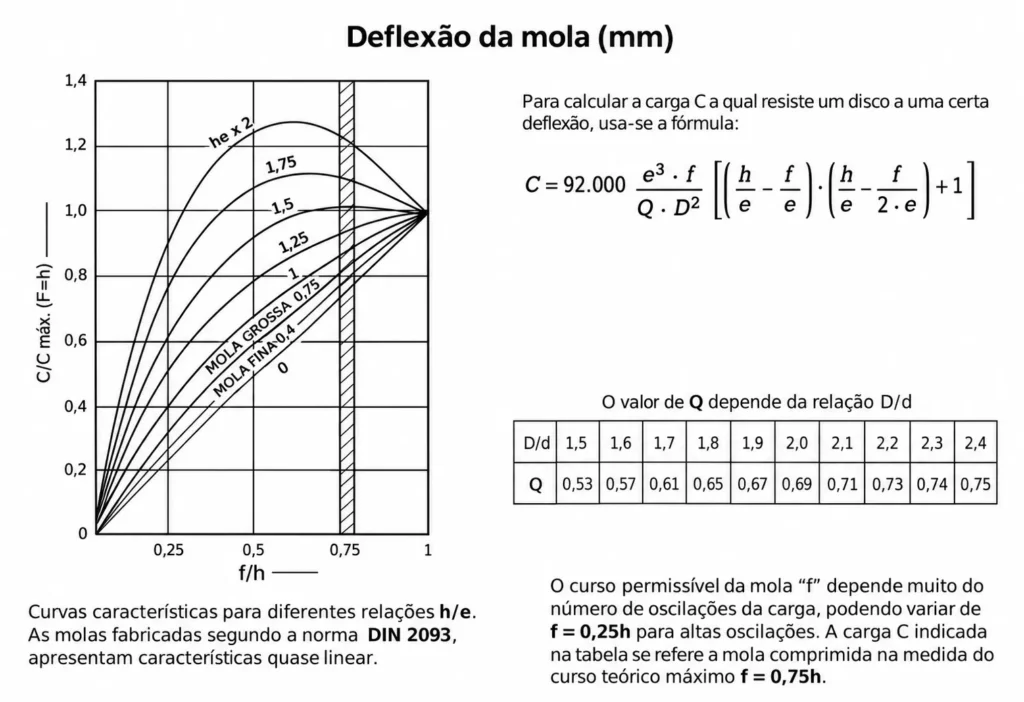
A característica ou relação carga-deflexão depende da relação da altura crônica h com a espessura t (h/t).
C ≈ (característica) = h/t
Se C for pequena (até 0,6), o gráfico é uma linha quase reta. Se C for 1,4, o gráfico é quase reto por uma considerável faixa de deflexão, e isto se chama uma mola prato de carga constante. Isto é mostrado acima em cinza claro.
A característica da mola prato individual é não linear. A sua forma depende da relação h/t.
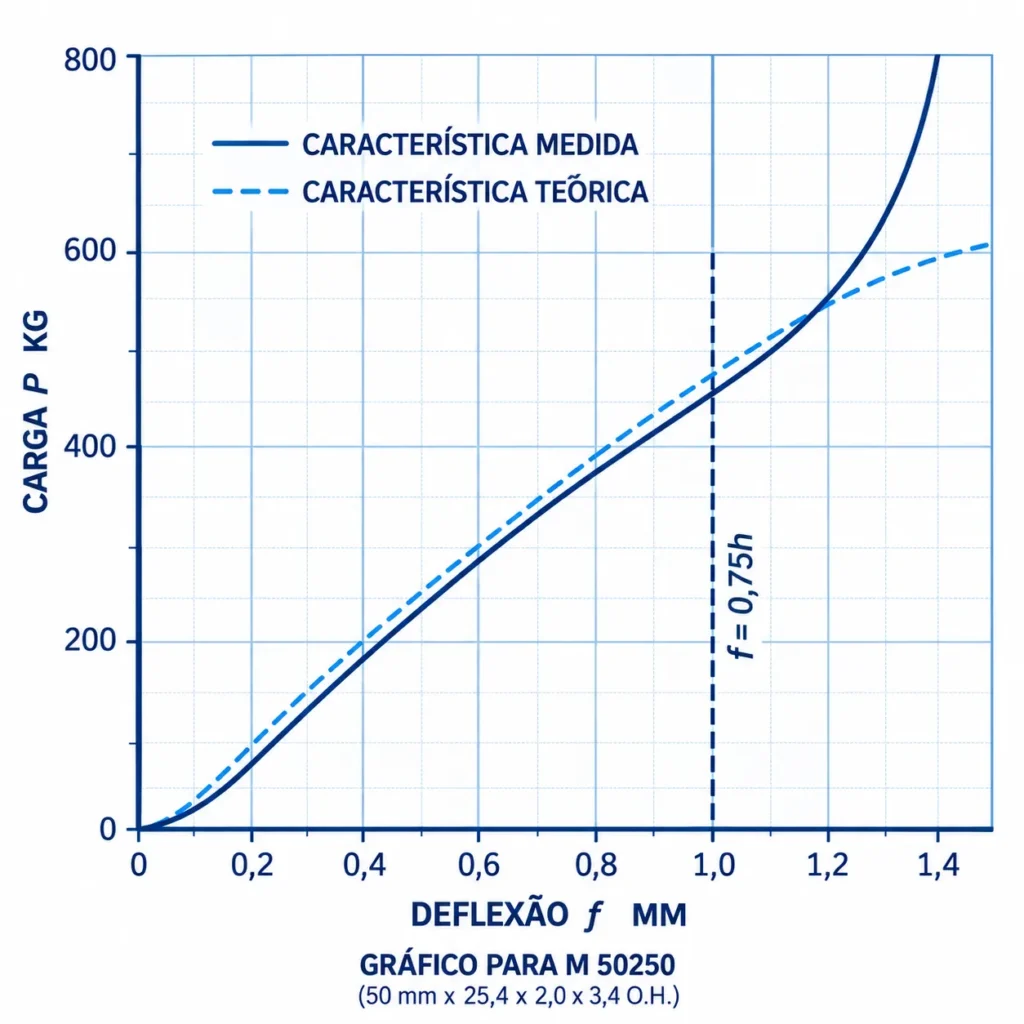
Na porção inferior da faixa de deflexão, a característica na prática afasta-se levemente da teórica.
Quando f/h > 0,75 a característica na prática afasta-se novamente de maneira crescente da teórica porque as molas prato escorregam uma sobre a outra ou sobre a superfície de apoio e isto leva a um contínuo encurtamento do braço da alavanca.
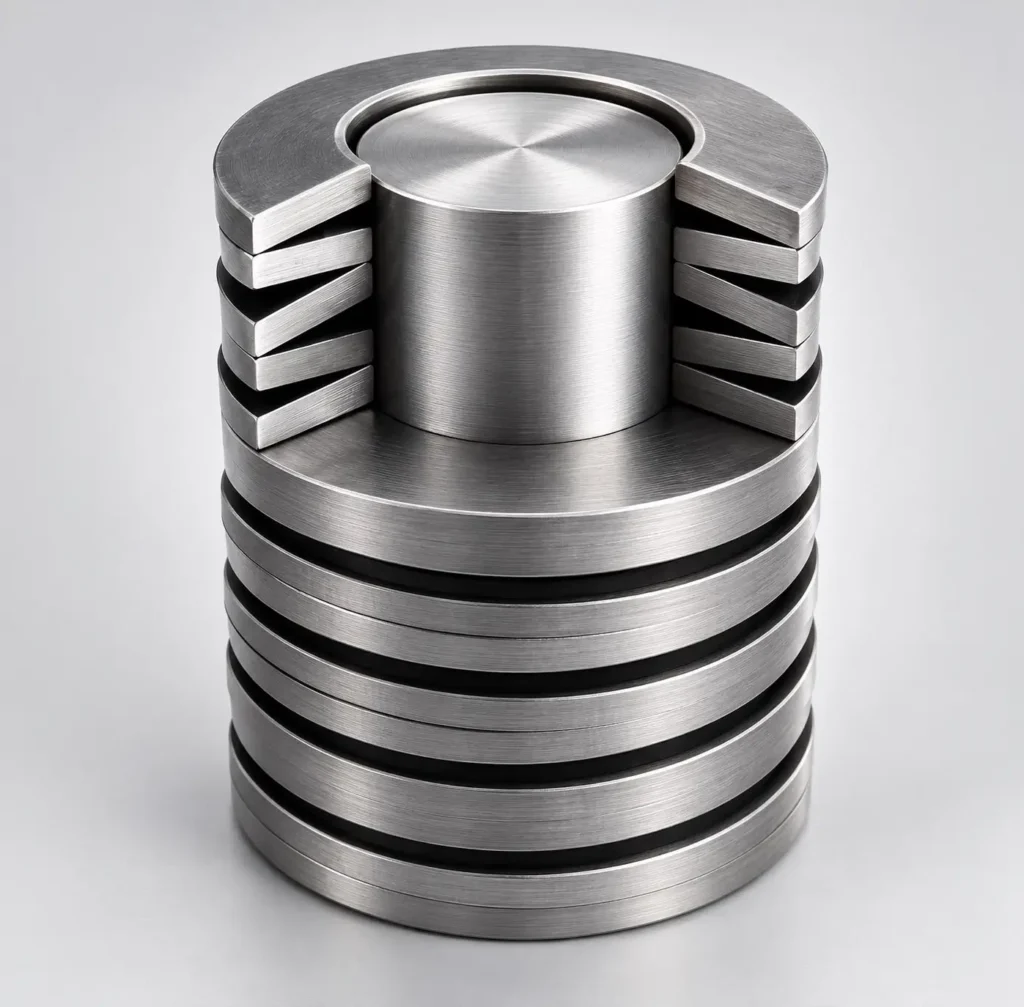
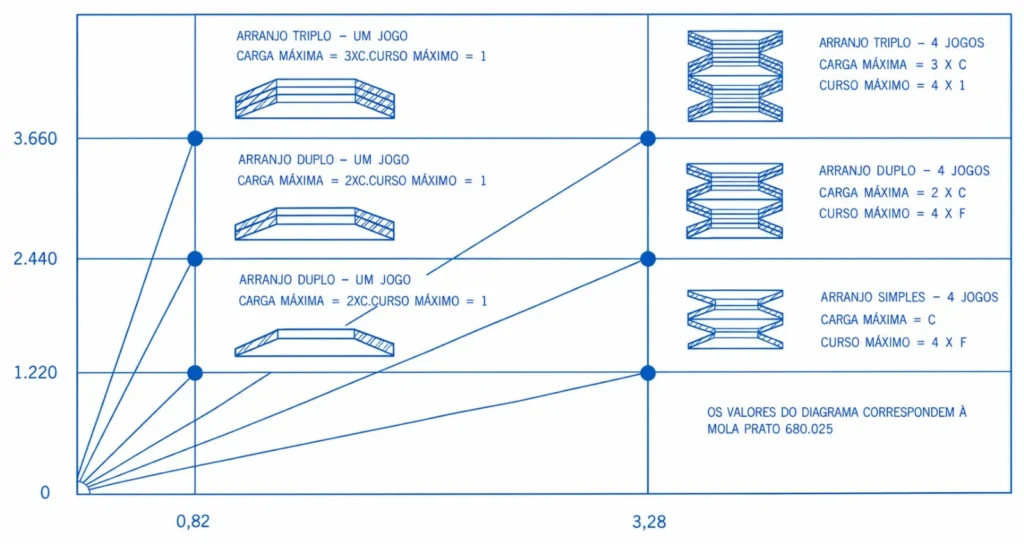
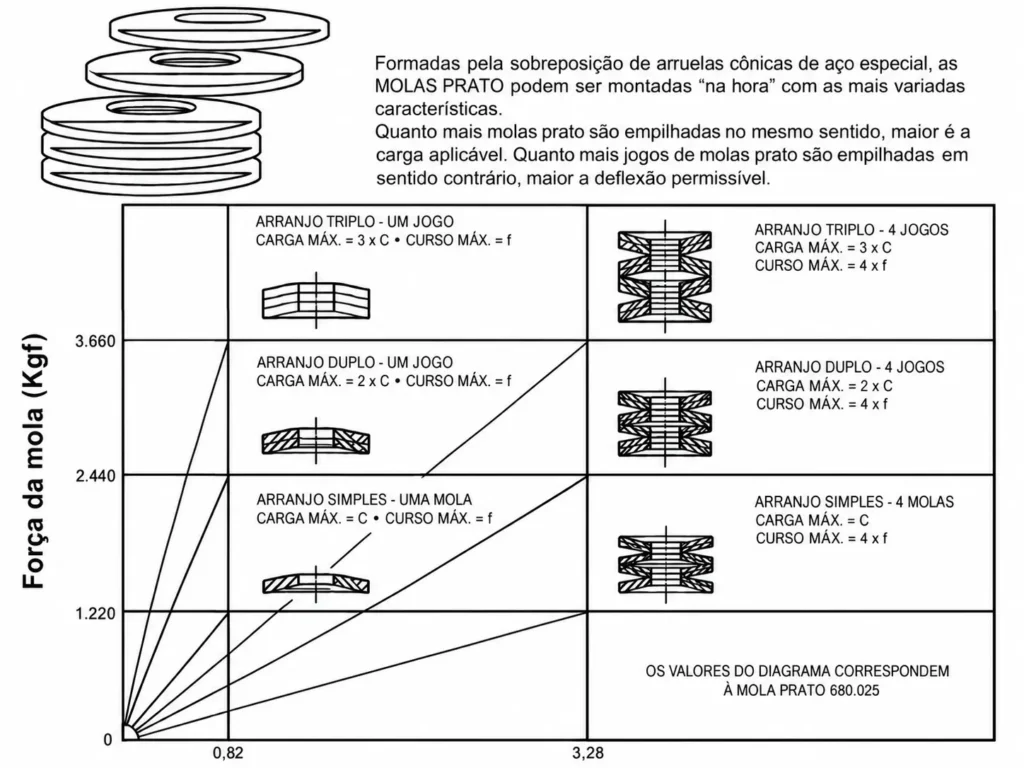
Formadas pela sobre posição das peças, as MOLAS PRATO podem ser montadas “na hora” com as mais variadas características.
Quanto mais molas são empilhadas no mesmo sentido, maior é a carga aplicável.
Quanto mais jogos de mola prato são empilhadas em sentido contrário, maior a deflexão permissível.
MATERIAL: C – 1075 ou AISI6150 – As tolerâncias não se aplicam ao aço inoxidável. (Ver nota abaixo).
| Espessura 1 | Tolerância | ||
|---|---|---|---|
| Métrico-MM | Polegadas | Métrico-MM | Polegadas |
| 0.3 | .0118 | + .025 | + .001 |
| 0.4 | .0157 | - .025 | - .001 |
| 0.5 | .0197 | + .025 | + .001 |
| 0.6 | .0236 | - .025 | - .001 |
| 0.7 | .0276 | + .051 | + .002 |
| 0.8 | .0315 | - .051 | - .002 |
| 0.9 | .035 | + .051 | + .002 |
| 1.0 | .039 | - .051 | - .002 |
| 1.1 | .043 | + .051 | + .002 |
| 1.25 | .049 | - .051 | - .002 |
| 1.5 | .059 | + .051 | + .002 |
| 1.75 | .069 | - .051 | - .002 |
| 2.0 | .078 | + .051 - .051 | + .002 - .002 |
| 2.25 | .088 | + .076 | + .003 |
| 2.5 | .098 | - .076 | - .003 |
| 3.0 | .118 | + .102 | + .004 |
| 3.5 | .138 | - .102 | - .004 |
| 4.0 TO 16.0 | .157 TO .630 | + .127 | + .005 |
| GRUPO | Faixa de espessura | Tolerância | ||
|---|---|---|---|---|
| MM | POL | MM | POL | |
| 1 | Menos que 1,25 | 0,049 | + 0.10 - 0.05 |
+ 0.004 - 0.002 |
| 2 | 1,25 a 2,00 | 0,049 a 0,078 | + 0.15 - 0.08 |
+ 0.006 - 0.003 |
| Acima de 2,00 até 3,00 |
0,078 a 0,118 | + 0.30 - 0.10 |
+ 0.012 - 0.004 |
|
| Acima de 3,00 até 6,00 |
0,118 a 0,236 | + 0.30 - 0.15 |
+ 0.012 - 0.006 |
|
| 3 | Acima de 6,00 até 14,00 |
0,236 a 0,551 | +/- - 0.30 |
+/- - 0.012 |
| Espessura do Prato | ||
|---|---|---|
| MM | Polegada | ROCKWELL C |
| 0,2 - 0,9 | .008 - .035 | 46 - 51 |
| 1.0 - 4.0 | .039 - .157 | 44 - 49 |
| 4,25 - 16,0 | .164 - .630 | 42 - 48 |
Para aço inoxidável e Inconel, consulte a fábrica.
polegadas x 25,4 = milímetros
milímetros / 25,4 = polegadas
1 lb. = .454 kg2
1kg = 2.2lbs.
1psi = .0007 Kg/mm2
1kg/mm2 = 1422 psi
1 Newton (N) = .225 lbs.force
1 lb. force = 4.44 N
1 N/mm2 = .102 Kg/mm2 = 145 psi
1 kg/mm2 = 9.81 N/mm2 = 1422 psi
| DE/DI mm |
Polegadas | Tolerância (Aprox.) | |
|---|---|---|---|
| MM | Polegadas | ||
| Até 16 | 0,63 | 0,2 | 0,008 |
| Acima de 16 – até 20 | 0,63 – 0,79 | 0,3 | 0,012 |
| Acima de 20 – até 26 | 0,79 – 1,02 | 0,4 | 0,016 |
| Acima de 26 – até 31,5 | 1,02 – 1,24 | 0,5 | 0,020 |
| Acima de 31,5 – até 50 | 1,24 – 1,97 | 0,6 | 0,024 |
| Acima de 50 – até 80 | 1,97 – 3,14 | 0,8 | 0,031 |
| Acima de 80 – até 140 | 3,15 – 5,52 | 1,0 | 0,039 |
| Acima de 140 – até 250 | 5,52 – 9,85 | 1,6 | 0,063 |
Nota: é preferível a guia interna. Os parafusos guia devem ser Rc 55-6- esmerilhados e polidos
| Tolerância DE/DI | |||
|---|---|---|---|
| Faixa DE/DI | Tolerância Total | ||
| MM | Polegadas | Métrico | Polegadas |
| 1.6 - 3 | .063 - .118 | 0.102 | 0.004 |
| 3.0 - 6 | .118 - .236 | 0.127 | 0.005 |
| 6.0 - 10 | .236 - .394 | 0.152 | 0.006 |
| 10.0 - 18 | .394 - .709 | 0.178 | 0.007 |
| 18.0 - 30 | .709 - 1.18 | 0.203 | 0.008 |
| 30.0 - 50 | 1.180 - 1.97 | 0.254 | 0.010 |
| 50.0 - 80 | 1.970 - 3.15 | 0.305 | 0.012 |
| 80.0 - 120 | 3.150 - 4.72 | 0.356 | 0.014 |
| 120.0 - 180 | 4.720 - 7.09 | 0.406 | 0.016 |
| 180.0 - 250 | 7.090 - 9.84 | 0.457 | 0.018 |
Nota: Para DE, a tolerância é o menor valor indicado.
Para DI, a tolerância é o maior valor indicado.
| GRUPO | Faixa de espessura | Tolerância | ||
|---|---|---|---|---|
| MM | POL | MM | POL | |
| 1 | Menos que 1,25 | 0,049 | + 0.10 - 0.05 |
+ 0.004 - 0.002 |
| 2 | 1,25 a 2,00 | 0,049 a 0,078 | + 0.15 - 0.08 |
+ 0.006 - 0.003 |
| Acima de 2,00 até 3,00 | 0,078 a 0,118 | + 0.30 - 0.10 |
+ 0.012 - 0.004 |
|
| Acima de 3,00 até 6,00 | 0,118 a 0,235 | + 0.30 - 0.15 |
+ 0.012 - 0.006 |
|
| 3 | Acima de 6,00 até 14,00 |
0,236 a 0,551 | +/- - 0.30 |
+/- - 0.012 |
Quando são especificados a espessura, altura OA e valores de carga, o fator de controle será a carga indicada.
Nota: As tolerâncias indicadas neste sessão são para a série AM de material C1075 ou AISI 6150. Para tolerâncias de outras séries como inoxidável, SP AL, FL etc, consulte a a fábrica.
Materiais
Aço de molas de alta qualidade de condição superficial selecionada. Mais comumente usados são: C-1075 ou SAE 6150 (50CrV4) aço cromo vanádio. Também são usadas outras ligas de aço.Usamos inoxidável 17-7 Ph para resistência à corrosão. Este é ligeiramente magnético.
Dureza
As molas prato passam por um cuidadoso tratamento térmico com processo de austêmpera de maneira a prevenir a descarbonetação. A descarbonetação admissível não deve exceder 3% da espessura da mola.
Nota: O número e as dimensões das peças estão sujeitos a mudanças por parte do fabricante, sem aviso prévio.
| Material | C Carbono |
Si Silício |
Mn Manganês |
P Fósforos |
S Enxofre |
Al Alumínio |
Cr Cromo |
Ni Níquel |
V Vanádio |
Fe Ferro |
Cu Copper |
Ti Titânio |
Mo Molibdênio |
Co Cobalto |
Colúmbio e Tantálio |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| C1075 | .7 - .8 | .25 - .5 | .6 - .8 | .045 | .045 | ||||||||||
| SAE6150 | .47 - .54 | .15 - .35 | .60 - 1.00 | .035 | .040 | - | .75 - 1.20 | - | .15 min. | - | - | - | - | - | - |
| 17/7PH (ARMCO RG.T.M.) |
≤.09 | ≤1.0 | ≤1.0 | - | - | .75 - 1.5 | 16.0 - 18.0 | 6.5 - 7.75 | - | - | - | - | - | - | - |
| AISI 301 | ≤.12 | ≤1.0 | ≤2.0 | - | - | - | 16.0 - 18.0 | 7.0 - 9.0 | - | - | - | - | - | - | - |
| INCONEL X-750 | .08 | .5 | 1.0 | - | .01 | .7 | 15.5 | 70.0 | - | 7.0 | .5 | 2.5 | - | 1.0 | .95 |
| INCONEL 718 | .08 | .35 | .35 | .015 | .015 | .6 | 19.0 | 52.5 | - | 17.0 | .3 | .9 | 3.05 | 1.0 | 5.125 |
| AISI H-13 ASTM A681 |
.32 - .45 | .8 - 1.2 | .2 - .5 | .03 | .03 | - | 4.75 - 5.5 | - | .8 - 1.2 | - | - | - | 1.1 - 1.75 | - | - |
| Material | Limite de resistência a tração N/mm2 | Módulo E (21) | Coeficiente de Poisson μ |
Faixa de Temperatura °C |
|---|---|---|---|---|
| C1075 | 1380 - 1655 | 21 x 104 | .30 | 150 |
| SAE6150 | 1380 - 1655 | .30 | 200 | |
| 17/7PH (ARMCO RG. T. M) |
1170 - 1516 | 20 x 104 | .28 | -255/300 |
| AISI 301 | 1170 - 1516 | 19 x 104 | .29 | -255/300 |
| INCONEL X-750 | Consultar nosso Depto. de Engenharia | 21,3 x 10⁴ | .29 | 650 |
| INCONEL 718 | Consultar nosso Depto. de Engenharia | 20,5 x 10⁴ | .29 | 700 |
| INCONEL 625 | Consultar nosso Depto. de Engenharia | 21 x 104 | .30 | 540 |
| Monel K500 | Consultar nosso Depto. de Engenharia | 18 x 104 | .30 | 540 |
| 1/4 Duro | 1/2 Duro | 3/4 Duro | Total Duro |
|---|---|---|---|
| 861 N/mm2 min ou Rc - 25 min |
861 N/mm2 min ou Rc - 30 min |
1200 N/mm2 min ou Rc - 35 min |
1275 N/mm2 min ou Rc - 40 min |
| Material | 70° F | 200 °C | 300 °C | 400 °C | 450 °C | ||||
|---|---|---|---|---|---|---|---|---|---|
| E N/mm2. 104 |
E N/mm2 .104 |
ΔP % |
E N/mm2 .104 |
ΔP % |
E N/mm2 .104 |
ΔP % |
E N/mm2 .104 |
ΔP % |
|
| SAE6150 | 21 | 19,6 | 5 | 18,9 | - | - | - | - | - |
| AISI 301 | 19 | 17 | 9.8 | - | - | - | - | - | - |
| 17/7 PH | 20 | 16,8 | 6.2 | 16 | - | - | - | - | - |
Nota: A designação de todas as molas prato é fixada com “S”. Em todos os casos, o cliente deve especificar o t inoxidável necessário dando a indicação que segue o número da peça. Por exemplo: 17/7 PH ou 301, etc.
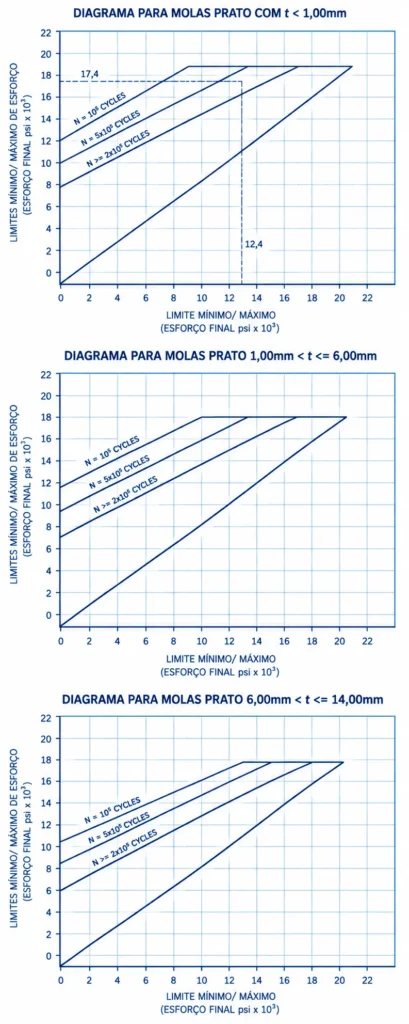
O limite da fadiga para molas prato é definida pelo número efetivo de ciclos de esforço que pode ser suportado antes de uma falha sob certas condições. Isso depende do esforço mínimo, do esforço máximo e da amplitude do esforço.
Os diagramas apresentados aqui servem para avaliar o limite de fadiga de molas em um só prato ou conjunto de série de não mais de 6 molas. Há três grupos básicos, dependendo da espessura (ver legenda sob cada diagrama).
O eixo horizontal representa o ESFORÇO PRÉ-CARGA.
O eixo vertical representa o ESFORÇO FINAL.
O limite de fadiga encontra-se na intersecção destes pontos no gráfico. A ZONA em que caem indica a vida prevista. Se
caírem fora das zonas, sua vida em geral não é previsível.
A linha horizontal de limite na porção superior do gráfico (zona) representa o limite da elasticidade do material do aço de mola.
Pontos de intersecção de limites de esforços min./máx., que caem fora dos limites do gráfico/zona devem ser evitados, visto que indicam ser provável uma falha prematura de mola.
Os gráficos foram desenvolvidos com base em dados de testes empíricos. As cargas de teste foram executadas senoidalmente.
Como usar os Gráficos:
1) Para molas prato padrão do catálogo:
a) Determine o esforço pré-carga … ver páginas 6-8 sobre valores
b) Determine o esforço da carga final … ver páginas 6-8 sobre valores.
A intersecção das coordenadas de esforço indicará a faixa do limite de fadiga que pode ser esperada.
2) Para molas prato não padrão ou especiais …
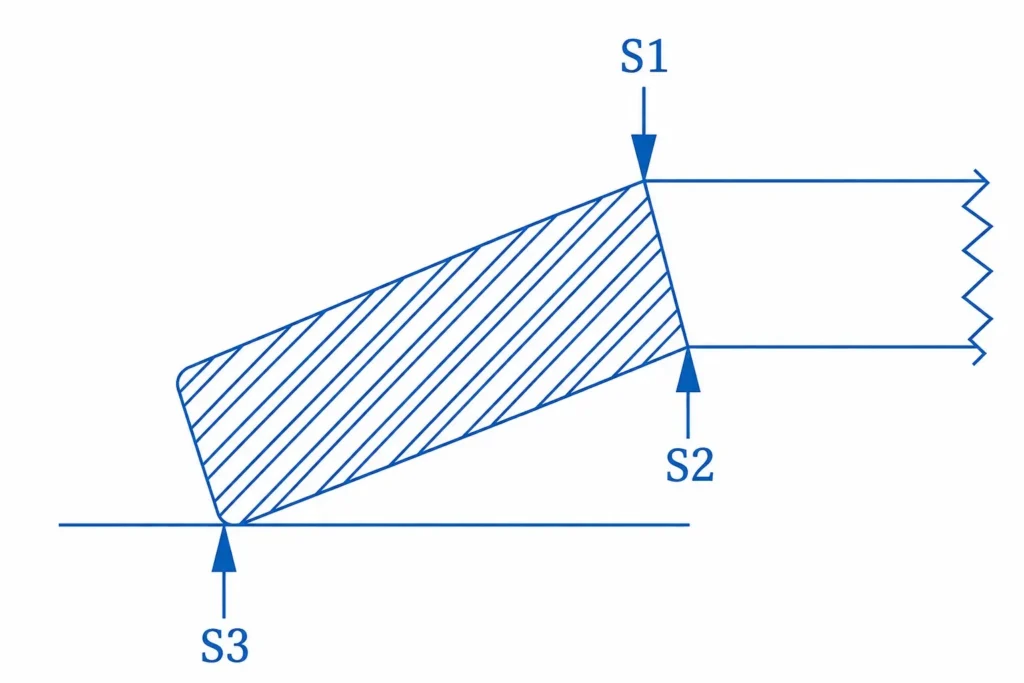
a) Determine o esforço de pré-carga pela fórmula, para os pontos S2 e S3.
Use o valor MAIS ALTO dos dois valores para pré-carga e carga final.
b) Repita o procedimento acima para o ESFORÇO FINAL … usando novamente o valor mais alto executado.
EXEMPLO
3) AM 188207: .719 x .323 x .0276 (ver gráfico página 2).
Esforço de pré-carga na deflexão f-.5h: 124000 psi
Ponto de intersecção entre aprox. a linha de 2 milhões de ciclos: Ciclos previstos: 1,5 milhões.
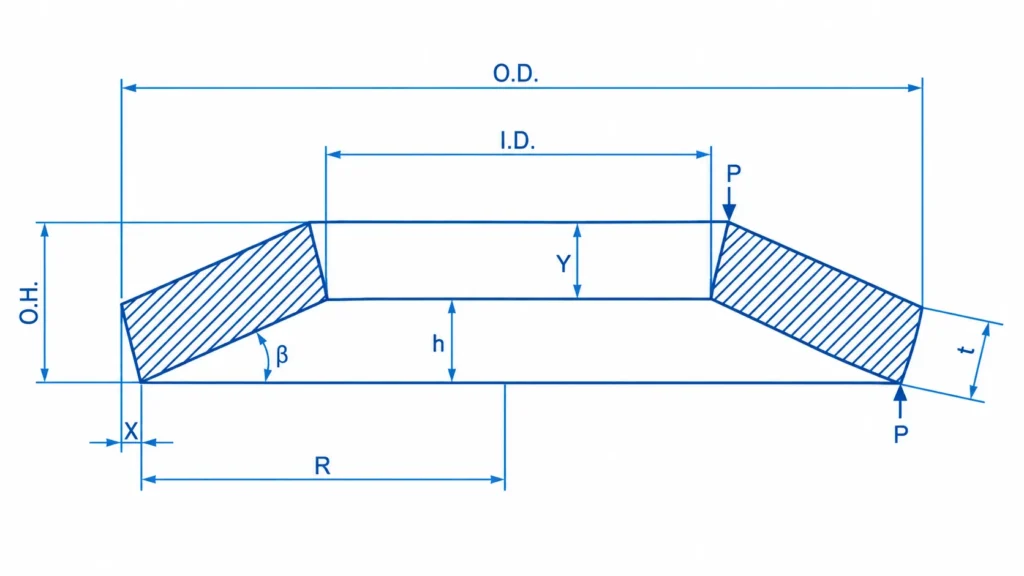
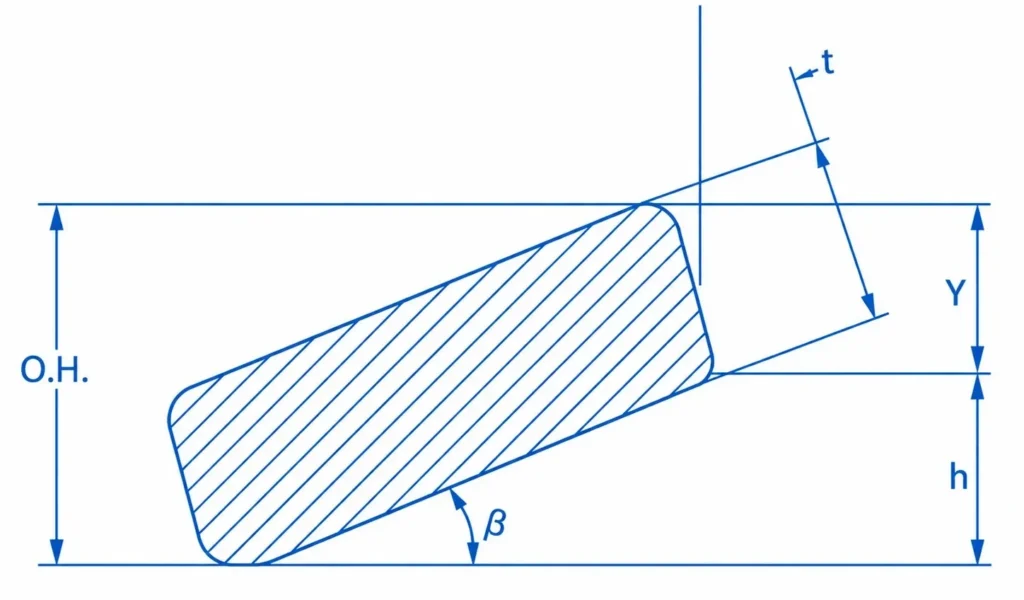
O.D. = máximo diâmetro externo (superfície de cima)
I.D. = mínimo diâmetro interno (superfície de baixo)
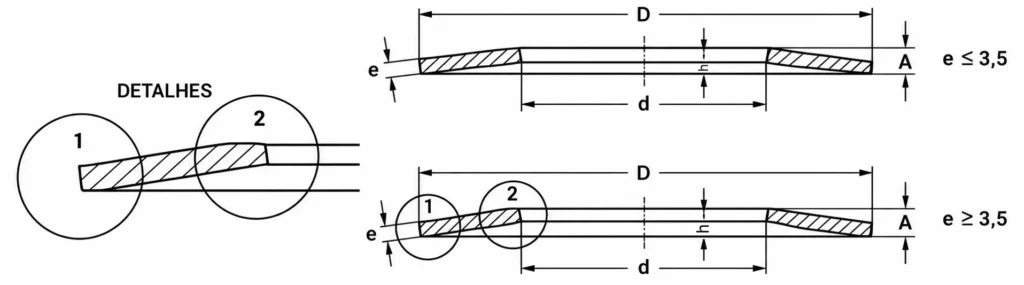
h = altura cônica da mola (altura do cone)
O.H. = altura total = Y + h
t = espessura efetiva da mola
β = ângulo do cone da mola
R = raio da linha central ao círculo do apoio da carga (superfície de baixo)
M = fator de relação
µ = coeficiente de Poisson (3 para aço)
E = módulo de Yong (30,000000 para aço)
f = deflexão da mola
α = relação de diâmetros (O.D./I.D.)
P = carga em linhas a uma dada deflexão
Pf = cargas em linhas em condição achatada
X = senoβ • t
Y = cosβ • t
A fórmula de deflexão de carga foi desenvolvida por J. Almen, e publicada em Transactions of Amer. Soc. of Mech. Engineers, Maio de 1936, e apresenta-se conforme segue:
Em condição achatada a deflexão f é igual à altura cônica h, e a equação é a seguinte:
Para calcular a carga com precisão, devem ser considerados os seguintes fatores:
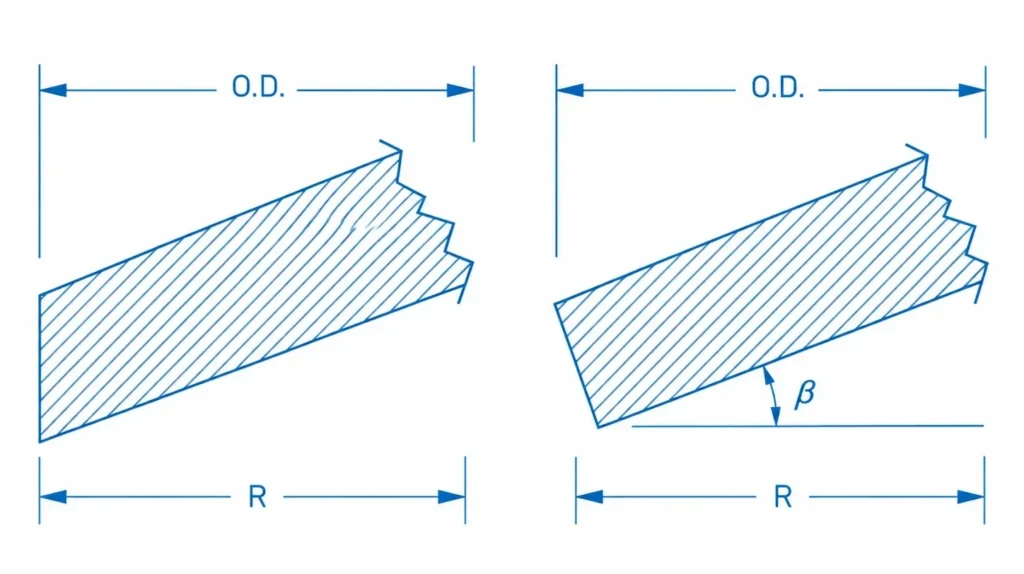
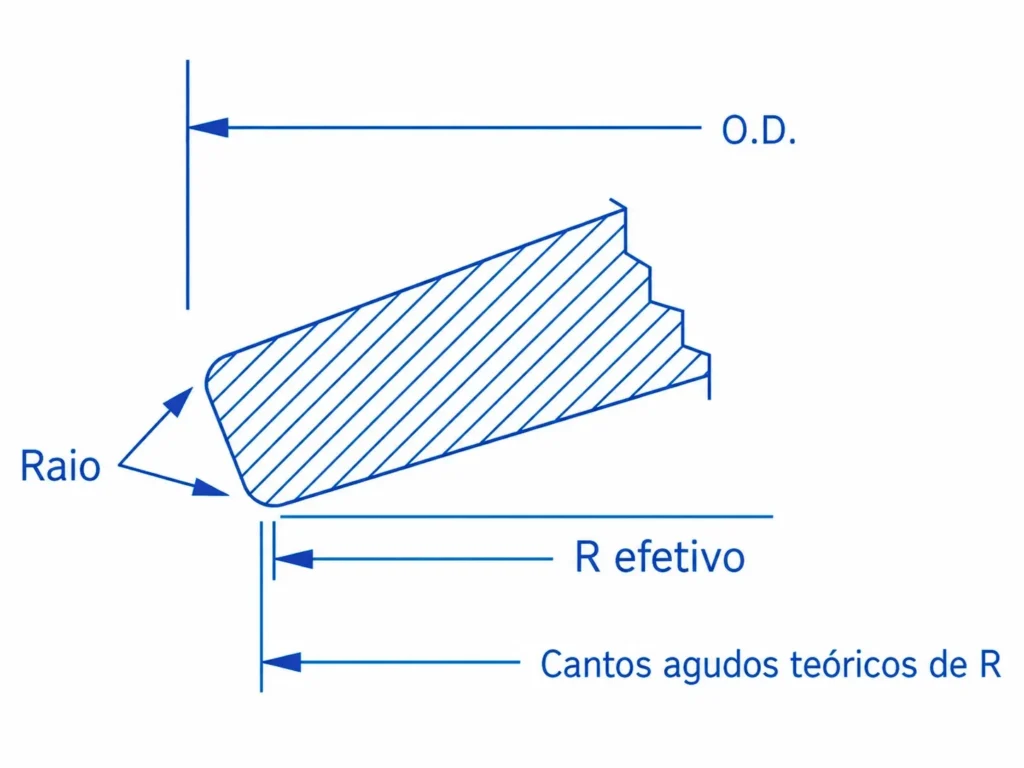
Molas com cantos teóricos agudos
Se a mola prato for conforme Fig. 2, que não é comum, então R = O.D./2.
A maioria das molas prato são conforme a Fig. 3.
Por isso, o raio da carga não é igual a metade do diâmetro externo máximo. Para calcular R, é preciso determinar primeiro o ângulo B.
Uma mola prato bem desenhada tem raios em todos os cantos para reduzir as concentrações de esforços nos cantos.
Um raio apropriado é aprox. = t/6. Este raio reduz ainda mais a dimensão R (ver Fig. 4).
Geralmente a altura total da mola prato é especificada porque é fácil de medir e controlar.
A Altura do cone h, por outro lado, é difícil de medir (ver Fig. 5).
Para um cálculo aproximado, é aceitável h = (altura total – t). mas não é exato.
Na verdade, h = (altura total – Y), onde Y = cosβ • t. para espessuras pequenas (menos de 2 mm), isso não é significativo.
Com molas prato mais grossas, isso se torna um fator importante para cálculos precisos de carga e esforço.
Isso não foi adequadamente levado em consideração na literatura técnica anterior.
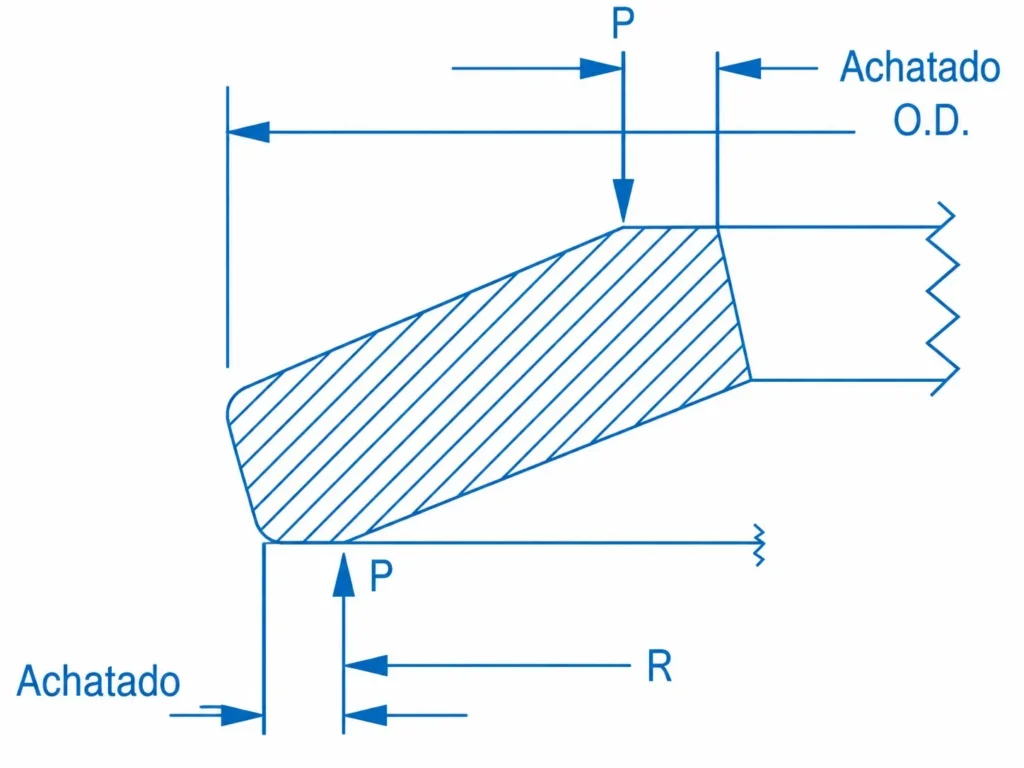
Molas prato de 8 mm ou mais de espessura são feitas com um plano de apoio chato no I.D. superior e no O.D., inferior como padrão (ver Fig. 6). Este apoio assegura uma carga mais uniforme e um melhor alinhamento de conjunto de molas.
O plano chato é aprox. igual a O.D./150. Para cálculos de carga, R precisa ser calculado pelo canto interno do plano achatado.
Sumário
Cálculos precisos de carga e esforço exigem a determinação do ângulo β da mola prato.
Como este não é facilmente determinado por medição física, desenvolvemos um programa de computador que calcula o ângulo preciso e chega à dimensão exata da altura cônica b. isso determinará o cálculo preciso de carga e reforço. Ao projetar molas prato especiais ao desejar avaliar a carga e esforço resultante com precisão, consulte nosso Departamento de Engenharia.
As fórmulas de carga e esforço serão corretas somente na suposição de que a mola será trabalhada dentro do limite elástico do material.
Na condição achatada, a fórmula da carga é a seguinte:
Simplificando:
Onde o fator K depende só dos diâmetros e do material.
Donde:
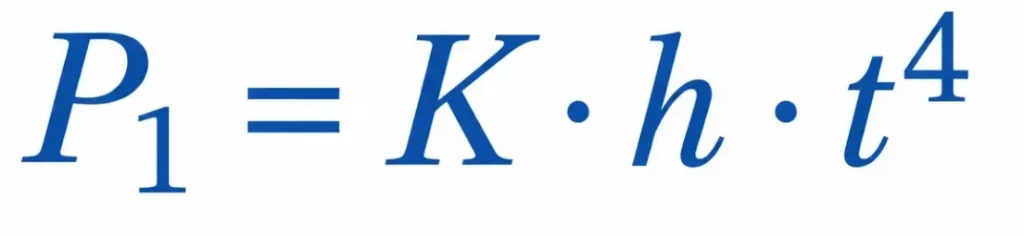
Para uma curvatura da mola prato específica c = h/t e c · t.
Simplificando-se, a fórmula será:
Resolvendo esta equação para t (espessura), obtemos:
Para encontrar a carga para a qualquer deflexão, multiplique a carga na condição achatada pelo fator I, que se encontra na tabela 1.
Com as fórmulas acima temos um procedimento simples para determinar a carga com diferentes deflexões ou para calcular a espessura para uma determinada carga:
Onde M, C, e C2 são da tabela 2.
∞ = D/d e Ln = logaritmo natural, esforço dado é psi
Para a avaliação do esforço compressivo, use a fórmula S1. Esta computa o esforço compressivo no diâmetro interno superior. O esforço compressivo pode chegar a 400.000 psi para certas aplicações parafusadas.
Para aplicações dinâmicas, é necessário levar em consideração as tenões internas resistentes à tração nos pontos marcados com S2 e S3. Os esforções nestes pontos dependem da relação dos diâmetros (∞) e da característica da mola (C) bem como da deflexão (f). Este esforço não deve exceder 200.000 psi a deflexão de 0,75h.
Para encontrar a carga para qualquer ponto intermediário (entre 10% altura e achatada), multiplique a carga em condição achatada pela constante I que se encontra na Tabela 1 abaixo:
| C h/t |
10 | 20 | 30 | 40 | 50 | 60 | 70 | 75 | 80 | 90 |
|---|---|---|---|---|---|---|---|---|---|---|
| 0.30 | 0.11 | 0.21 | 0.32 | 0.42 | 0.52 | 0.62 | 0.71 | 0.76 | 0.81 | 0.91 |
| 0.40 | 0.11 | 0.22 | 0.33 | 0.43 | 0.53 | 0.63 | 0.72 | 0.77 | 0.82 | 0.91 |
| 0.50 | 0.12 | 0.24 | 0.35 | 0.45 | 0.55 | 0.64 | 0.73 | 0.78 | 0.82 | 0.91 |
| 0.60 | 0.13 | 0.25 | 0.36 | 0.47 | 0.57 | 0.66 | 0.75 | 0.79 | 0.84 | 0.92 |
| 0.70 | 0.14 | 0.27 | 0.39 | 0.49 | 0.59 | 0.68 | 0.77 | 0.81 | 0.85 | 0.92 |
| 0.80 | 0.16 | 0.29 | 0.41 | 0.52 | 0.62 | 0.71 | 0.79 | 0.83 | 0.86 | 0.93 |
| 0.90 | 0.17 | 0.32 | 0.45 | 0.56 | 0.65 | 0.74 | 0.81 | 0.85 | 0.88 | 0.94 |
| 1.00 | 0.19 | 0.34 | 0.48 | 0.59 | 0.69 | 0.77 | 0.84 | 0.87 | 0.90 | 0.95 |
| 1.05 | 0.19 | 0.36 | 0.50 | 0.61 | 0.71 | 0.79 | 0.85 | 0.88 | 0.91 | 0.96 |
| 1.10 | 0.20 | 0.37 | 0.52 | 0.63 | 0.73 | 0.80 | 0.87 | 0.89 | 0.92 | 0.96 |
| 1.15 | 0.21 | 0.39 | 0.54 | 0.65 | 0.75 | 0.82 | 0.88 | 0.91 | 0.93 | 0.97 |
| 1.20 | 0.22 | 0.41 | 0.56 | 0.68 | 0.77 | 0.84 | 0.90 | 0.92 | 0.94 | 0.97 |
| 1.25 | 0.23 | 0.43 | 0.58 | 0.70 | 0.79 | 0.86 | 0.91 | 0.93 | 0.95 | 0.98 |
| 1.30 | 0.25 | 0.44 | 0.60 | 0.73 | 0.82 | 0.88 | 0.93 | 0.95 | 0.96 | 0.98 |
| 1.35 | 0.26 | 0.46 | 0.63 | 0.75 | 0.84 | 0.91 | 0.95 | 0.96 | 0.98 | 0.99 |
| 1.40 | 0.27 | 0.48 | 0.65 | 0.78 | 0.87 | 0.93 | 0.97 | 0.98 | 0.99 | 1.00 |
| 1.50 | 0.29 | 0.52 | 0.70 | 0.83 | 0.92 | 0.98 | 1.01 | 1.01 | 1.02 | 1.01 |
| 1.60 | 0.32 | 0.57 | 0.76 | 0.89 | 0.98 | 1.03 | 1.05 | 1.05 | 1.05 | 1.03 |
| 1.80 | 0.38 | 0.67 | 0.88 | 1.02 | 1.12 | 1.14 | 1.14 | 1.13 | 1.11 | 1.06 |
| 2.00 | 0.44 | 0.78 | 1.01 | 1.17 | 1.25 | 1.27 | 1.25 | 1.22 | 1.18 | 1.10 |
| 2.50 | 0.63 | 1.10 | 1.40 | 1.60 | 1.67 | 1.65 | 1.55 | 1.48 | 1.40 | 1.21 |
| 3.00 | 0.87 | 1.48 | 1.91 | 2.13 | 2.19 | 2.11 | 1.93 | 1.81 | 1.66 | 1.35 |
| 3.50 | 1.15 | 1.96 | 2.49 | 2.75 | 2.80 | 2.66 | 2.37 | 2.19 | 1.98 | 1.51 |
| 4.00 | 1.47 | 2.50 | 3.16 | 3.50 | 3.50 | 3.29 | 2.88 | 2.63 | 2.34 | 1.69 |
Tabela 2
| Constante M, C1 e C2 | |||||||
|---|---|---|---|---|---|---|---|
| α OD/ID |
M | C1 | C2 | α OD/ID |
M | C1 | C2 |
| 1.10 | .166 | .986 | 1.002 | 2.10 | .706 | 1.242 | 1.416 |
| 1.15 | .232 | 1.001 | 1.025 | 2.20 | .721 | 1.264 | 1.453 |
| 1.20 | .291 | 1.016 | 1.048 | 2.30 | .733 | 1.286 | 1.490 |
| 1.25 | .342 | 1.030 | 1.070 | 2.40 | .742 | 1.307 | 1.527 |
| 1.30 | .388 | 1.044 | 1.092 | 2.50 | .750 | 1.328 | 1.563 |
| 1.35 | .428 | 1.058 | 1.114 | 2.60 | .757 | 1.348 | 1.599 |
| 1.40 | .463 | 1.072 | 1.135 | 2.80 | .767 | 1.388 | 1.669 |
| 1.45 | .495 | 1.085 | 1.157 | 3.00 | .773 | 1.426 | 1.738 |
| 1.50 | .523 | 1.098 | 1.178 | 3.20 | .776 | 1.464 | 1.806 |
| 1.60 | .571 | 1.124 | 1.219 | 3.40 | .778 | 1.500 | 1.873 |
| 1.70 | .610 | 1.149 | 1.260 | 3.60 | .778 | 1.535 | 1.938 |
| 1.80 | .642 | 1.173 | 1.300 | 3.80 | .777 | 1.570 | 2.003 |
| 1.90 | .668 | 1.197 | 1.339 | 4.00 | .775 | 1.604 | 2.067 |
| 2.00 | .689 | 1.220 | 1.378 | ||||
Molas prato de diferentes espessuras podem ser empilhadas em série para obter uma carga progressivamente
ascendente. Este efeito obtém-se também usando-se molas da mesma espessura, mas aumentando-se
incrementalmente as unidades no conjunto.
Deve-se ter cuidado para não sobre-estressar a mola conjunto.
(Nota: Deve-se levar em consideração as forças de atrito entre as molas.)

Permite atender aplicações que exigem forças elevadas mesmo quando há pouca disponibilidade de espaço para instalação.

Indicada para sistemas em que é necessário obter elevada força com pequenos deslocamentos.

A combinação de diferentes arranjos permite adequar o comportamento do conjunto aos requisitos de carga e deslocamento do projeto.

O empilhamento permite modificar o comportamento do conjunto mantendo uma configuração compacta.

Em aplicações com restrições de espaço, carga e deslocamento, a Mola Prato pode oferecer uma configuração mais adequada que uma mola espiral convencional.
A disposição das molas permite priorizar maior capacidade de carga, maior deflexão ou uma combinação das duas características.
As Indústrias RC possuem unidades estrategicamente localizadas em Contagem (MG) e Diadema (SP) e são especializadas na fabricação e fornecimento de fixadores, molas prato, peças metal-borracha para reposição automotiva e peças usinadas seriadas para diferentes aplicações industriais.
Nossa história começou em 2001, em Belo Horizonte, com a fundação da Abratec Industrial, inicialmente voltada ao fornecimento de fixadores.
Desde então, ampliamos nossa atuação, estrutura e capacidade produtiva, consolidando nossa presença no setor metalúrgico e expandindo nosso portfólio de soluções.
Os fixadores e as molas prato ocupam papel de destaque em nossa linha de produtos, atendendo aplicações que exigem precisão, resistência, segurança e confiabilidade. Também contamos com processos de alta produtividade, incluindo usinagem em máquinas CNC, multifusos e vulcanização de peças metal-borracha.
Cada etapa é cuidadosamente controlada para garantir qualidade, desempenho e agilidade. Com certificação ISO 9001, nossas soluções atendem diversos segmentos da indústria nacional, como automotivo, elétrico e eletrônico, energia elétrica, eólica e solar, ferroviário, entre outros.
As Indústrias RC tem orgulho de ser um grupo de empresas certificadas ISO 9001. Certificação que reafirma o nosso compromisso com a qualidade dos nossos produtos!
A certificação ISO visa promover a normatização de produtos, serviços e processos, com o objetivo de garantir a forma como trabalhamos e rastreabilidade dos mesmos.
O processo de certificação define os requisitos indispensáveis para a melhoria dos processos internos, a maior capacitação do grupo interno e externo, o monitoramento do ambiente de trabalho, a satisfação dos clientes, colaboradores e fornecedores, sempre com o objetivo da melhoria contínua do sistema de gestão da qualidade e do meio ambiente.
© 2026 – Indústrias RC | Abratec – Todos os direitos reservados
| Molas Grossas Grupo 680 | |||||||
|---|---|---|---|---|---|---|---|
| Código IRC para encomenda |
d H12 |
D h12 |
e | A | f Curso. |
C Carga em (Kgf) |
Peso Kg/1000 |
| 680.004 | 4.2 | 8 | 0.4 | 0.6 | 0.15 | 21 | 0.12 |
| 680.005 | 5.2 | 10 | 0.5 | 0.75 | 0.19 | 34 | 0.225 |
| 680.006 | 6.2 | 12.5 | 0.7 | 1 | 0.22 | 67 | 0.504 |
| 680.007 | 7.2 | 14 | 0.8 | 1.1 | 0.22 | 81 | 0.704 |
| 680.008 | 8.2 | 16 | 0.9 | 1.25 | 0.26 | 103 | 1.05 |
| 680.009 | 9.2 | 18 | 1 | 1.4 | 0.3 | 128 | 1.471 |
| 680.010 | 10.2 | 20 | 1.1 | 1.55 | 0.34 | 155 | 1.994 |
| 680.011 | 11.2 | 22.5 | 1.25 | 1.75 | 0.37 | 195 | 2.922 |
| 680.012 | 12.2 | 25 | 1.5 | 2.05 | 0.41 | 298 | 4.367 |
| 680.014 | 14.2 | 28 | 1.5 | 2.15 | 0.49 | 290 | 5.025 |
| 680.016 | 16.3 | 31.5 | 1.75 | 2.45 | 0.52 | 398 | 7.784 |
| 680.018 | 18.3 | 35.5 | 2 | 2.8 | 0.6 | 528 | 11.36 |
| 680.020 | 20.4 | 40 | 2.25 | 3.15 | 0.67 | 660 | 16.35 |
| 680.022 | 22.4 | 45 | 2.5 | 3.5 | 0.75 | 790 | 23.28 |
| 680.025 | 25.4 | 50 | 3 | 4.1 | 0.82 | 1220 | 34.2 |
| 680.028 | 28.5 | 56 | 3 | 4.3 | 0.87 | 1150 | 42.75 |
| 680.031 | 31 | 63 | 3.5 | 4.9 | 1.05 | 1530 | 64.4 |
| 680.036 | 36 | 71 | 4 | 5.6 | 1.2 | 2100 | 92 |
| 680.041 | 41 | 80 | 5 | 6.7 | 1.28 | 3500 | 145 |
| 680.046 | 46 | 90 | 5 | 7 | 1.5 | 3200 | 182.86 |
| 680.051 | 51 | 100 | 6 | 8.2 | 1.65 | 4900 | 270.86 |
| 680.057 | 57 | 112 | 6 | 8.5 | 1.88 | 4500 | 342 |
| 680.064 | 64 | 125 | 8 | 10.6 | 1.95 | 8800 | 563.2 |
| 680.072 | 72 | 140 | 8 | 11.2 | 2.4 | 8700 | 707.2 |
| 680.082 | 82 | 160 | 10 | 13.5 | 2.6 | 14000 | 1158.3 |
| 680.092 | 92 | 180 | 10 | 14 | 3 | 12800 | 1466.7 |
| 680.102 | 102 | 200 | 12 | 16.2 | 3.15 | 18700 | 2160 |
| 680.112 | 112 | 225 | 12 | 17 | 3.75 | 17500 | 2790 |
| 680.127 | 127 | 250 | 14 | 19 | 4.2 | 2500 | 3962 |
|
Diâmetro do parafuso até |
15 | 20 | 25 | 35 | 50 | 100 | 200 |
| Jogo | 0,2 | 0,3 | 0,4 | 0,5 | 1,0 | 1,5 | 2,0 |
| Molas Finas Grupo 681 | |||||
|---|---|---|---|---|---|
| Código IRC para encomenda |
e | A | f Curso. |
C Carga em |
Peso Kg/1000 |
| 681.004 | 0.3 | 0.55 | 0.19 | 12 | 0.09 |
| 681.005 | 0.4 | 0.7 | 0.22 | 21 | 0.18 |
| 681.006 | 0.5 | 0.85 | 0.26 | 30 | 0.36 |
| 681.007 | 0.5 | 0.9 | 0.3 | 28 | 0.44 |
| 681.008 | 0.6 | 1.05 | 0.34 | 42 | 0.7 |
| 681.009 | 0.7 | 1.2 | 0.37 | 58 | 1.03 |
| 681.010 | 0.8 | 1.35 | 0.41 | 76 | 1.45 |
| 681.011 | 0.8 | 1.45 | 0.49 | 72 | 1.87 |
| 681.012 | 0.9 | 1.6 | 0.52 | 88 | 2.62 |
| 681.014 | 1 | 1.8 | 0.6 | 113 | 3.35 |
| 681.016 | 1.25 | 2.15 | 0.67 | 194 | 5.56 |
| 681.018 | 1.25 | 2.25 | 0.75 | 173 | 7.1 |
| 681.020 | 1.5 | 2.65 | 0.86 | 267 | 10.9 |
| 681.022 | 1.75 | 3.05 | 0.97 | 372 | 16.3 |
| 681.025 | 2 | 3.4 | 1.05 | 485 | 22.8 |
| 681.028 | 2 | 3.6 | 1.2 | 452 | 28.5 |
| 681.031 | 2.5 | 4.25 | 1.31 | 730 | 46 |
| 681.036 | 2.5 | 4.5 | 1.5 | 690 | 57.5 |
| 681.041 | 3 | 5.3 | 1.72 | 1070 | 87 |
| 681.046 | 3.5 | 6 | 1.88 | 1450 | 128 |
| 681.051 | 3.5 | 6.3 | 2.1 | 1330 | 158 |
| 681.057 | 4 | 7.2 | 2.4 | 1830 | 228 |
| 681.064 | 5 | 8.5 | 2.65 | 3100 | 352 |
| 681.072 | 5 | 9 | 3 | 2850 | 442 |
| 681.082 | 6 | 10.5 | 3.4 | 4200 | 695 |
| 681.092 | 6 | 11.1 | 3.8 | 3800 | 880 |
| 681.102 | 8 | 13.6 | 4.2 | 7800 | 1440 |
| 681.112 | 8 | 14.5 | 4.85 | 7200 | 1860 |
| 681.127 | 10 | 17 | 5.25 | 12200 | 2830 |
|
Diâmetro do parafuso até |
15 | 20 | 25 | 35 | 50 | 100 | 200 |
| Jogo | 0,2 | 0,3 | 0,4 | 0,5 | 1,0 | 1,5 | 2,0 |